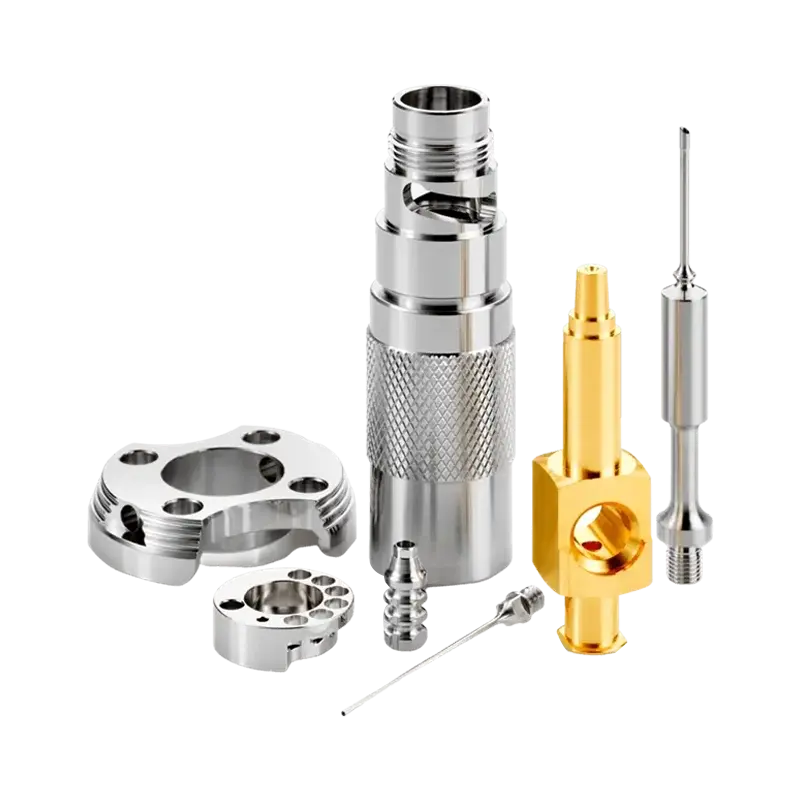
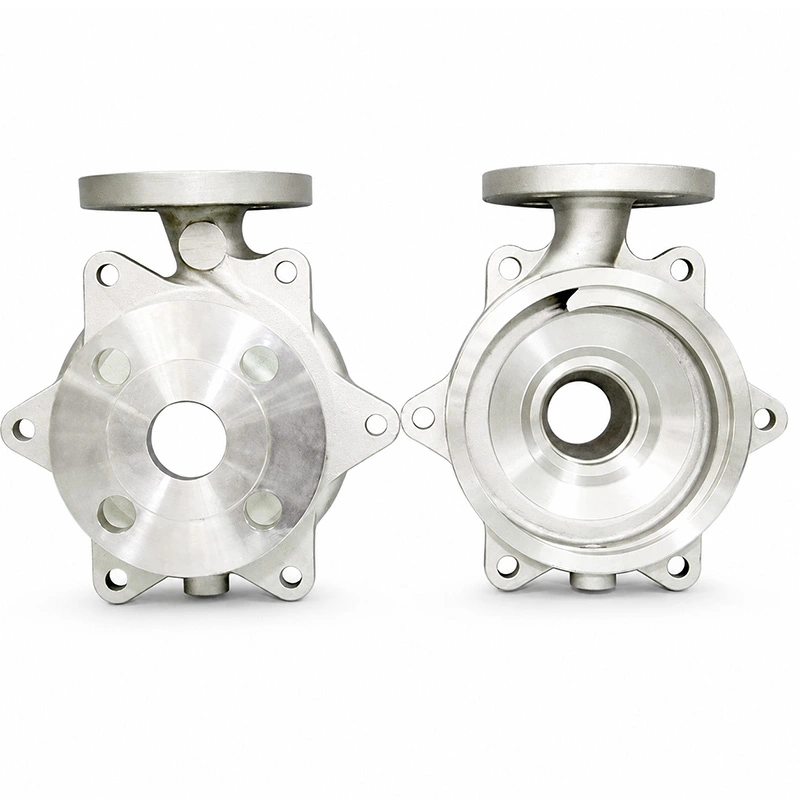
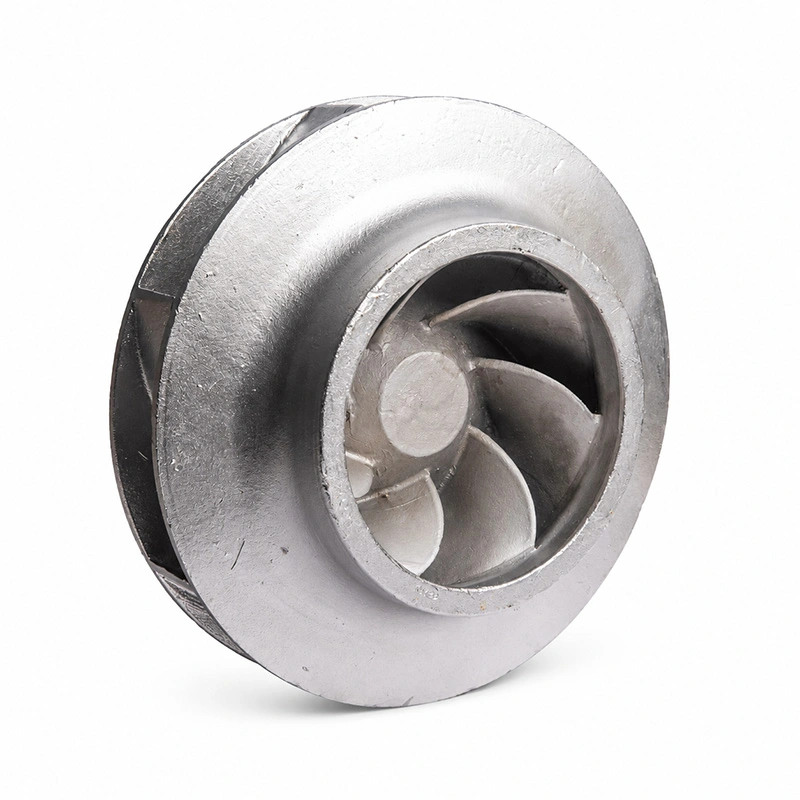
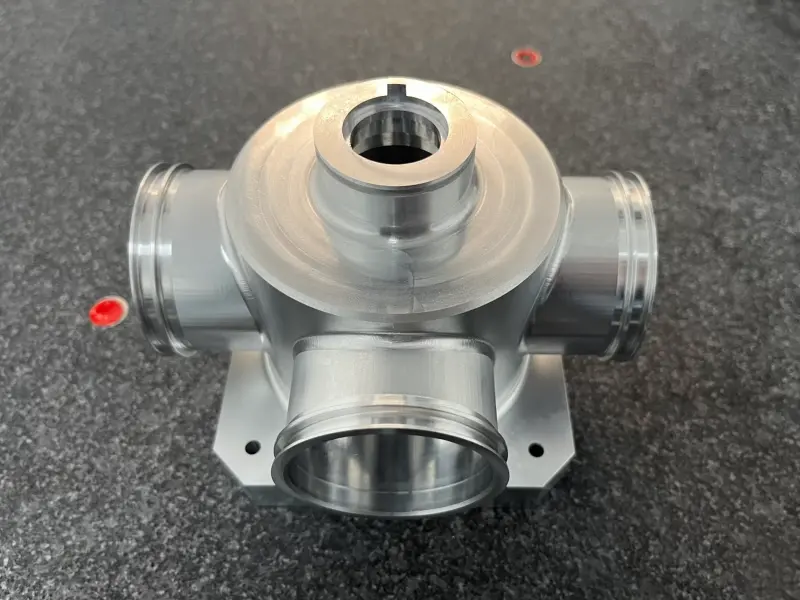
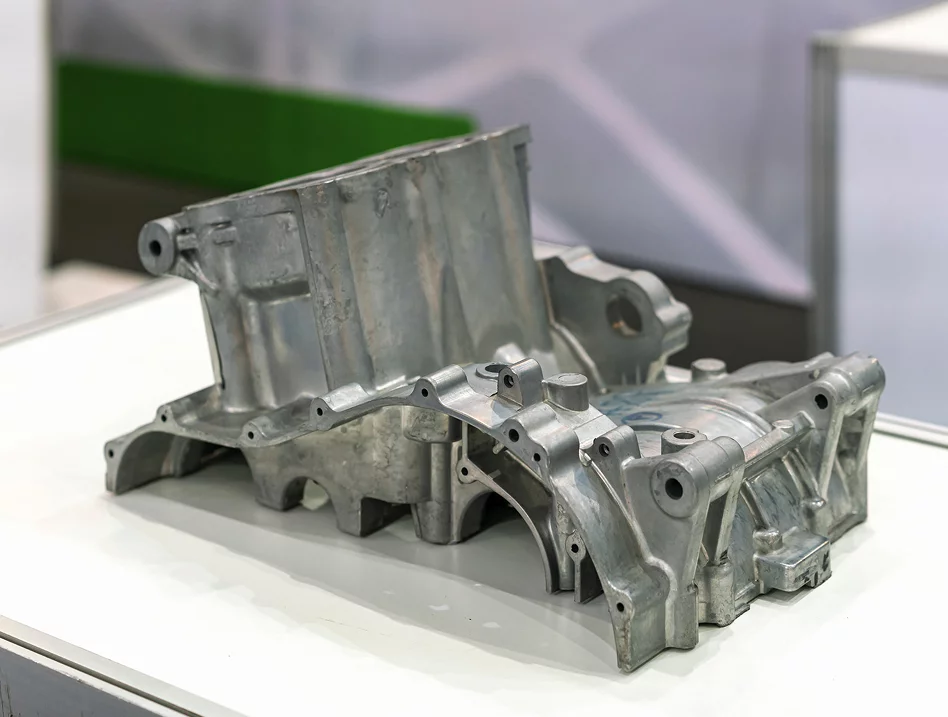
Het selecteren van eenmetaalgietenroute omvat meer dan het identificeren van een metaal en het maken van een mal. Deelgeometrie, wandovergangen, interne holtes, maatvereisten, productievolume, bewerkingstoeslag en serviceomstandigheden hebben allemaal invloed op het resultaat. In deze gids wordt uitgelegd hoe gangbare processen verschillen, wat u in een technische tekening moet opnemen, hoe u op kwaliteitsrisico's kunt anticiperen en wanneer secundaire bewerking of oppervlaktebehandeling nodig is. Het is bedoeld om engineering-, inkoop- en productieteams te helpen een onderdeel te beoordelen als een volledige productietaak in plaats van als een vorm alleen.
Selecteer een sectie om naar de details te gaan
Gieten vormt een onderdeel door gesmolten metaal in een vormholte te richten en het te laten stollen. De holte reproduceert de beoogde vorm, terwijl de geselecteerde legerings- en stollingsomstandigheden de structuur en eigenschappen van het onderdeel beïnvloeden. Afhankelijk van de route kan de mal worden gemaakt van vervangbaar zand, een keramische schaal of een herbruikbare metalen matrijs.
Bij een maatwerkcomponent begint de engineering al voordat het metaal wordt gegoten. De tekening moet de vorm en de kenmerken beschrijven die er bij gebruik toe doen. Het productieteam houdt vervolgens rekening met de constructie van de matrijs, de metaalstroom, de toevoer tijdens het stollen, het verwijderen uit de matrijs en alle handelingen die nodig zijn na het gieten.
Beoordeel de geometrie, functionele oppervlakken, legeringsvereisten, montage-interfaces en inspectiecriteria.
Kies het proces, ontwerp het matrijssysteem en plan hoe het gesmolten metaal de holte vult en voedt.
Verwijder poorten en overtollig materiaal, voer gespecificeerde bewerkingen of behandelingen uit en inspecteer vervolgens kritische kenmerken.
De fasen sluiten op elkaar aan. Een gat dat na het gieten wordt geboord, heeft een duidelijk referentiepunt en voldoende bewerkingsruimte nodig. Een afdichtingsoppervlak kan een strakkere afwerking vereisen dan een niet-functioneel buitenvlak. Een interne doorgang kan zowel het matrijsontwerp als de inspectietoegang beïnvloeden. Door deze punten vroegtijdig aan te pakken, wordt voorkomen dat een ontwerp gemakkelijk te tekenen is, maar moeilijk consistent te vervaardigen.
Verschillende processen zijn geschikt voor verschillende combinaties van grootte, vorm, oppervlaktedetail, legering, herhaalbaarheid en gereedschapsaanpak. Geen enkele route is ideaal voor elk onderdeel. De beste vergelijking begint met de functionele behoeften van het onderdeel en controleert vervolgens of elk proces de vereiste geometrie kan vormen en aan de tekeningvereisten kan voldoen.
Zandgieten maakt gebruik van een mal op zandbasis, die over het algemeen uit elkaar wordt gebroken om het gestolde deel vrij te geven. Het is geschikt voor grote behuizingen, machinebasissen, pomponderdelen, kleplichamen en geometrieën die moeilijk uit een permanente matrijs te verwijderen zijn. Kernen kunnen interne holtes of doorgangen vormen. De haalbare oppervlakteconditie en dimensionale consistentie zijn afhankelijk van het matrijssysteem, de legering, de onderdeelgrootte en de procescontroles, waardoor kritische interfaces mogelijk machinaal moeten worden bewerkt.
Investeringsgieten vormt doorgaans een keramische schaal rond een patroon dat vóór het gieten wordt verwijderd. Het is handig voor gedetailleerde vormen, gebogen doorgangen en componenten waarbij verschillende kenmerken in één geometrie moeten worden geïntegreerd. De route kan de hoeveelheid materiaal verminderen die uit sommige vormen moet worden verwijderd, maar het ontwerp moet nog steeds rekening houden met het gedrag van de legering, sectieveranderingen, afwerkingsbehoeften en de vereiste toleranties op functionele kenmerken.
Spuitgieten dwingt gesmolten metaal tot een herbruikbare metalen matrijs. Het wordt algemeen overwogen voor aluminium, zink en geselecteerde andere non-ferrolegeringen waarbij de componentgeometrie en het geplande productiepatroon passen bij het gereedschap. Het proces kan in een herhaalbaar tempo gedetailleerde vormen produceren, maar de toegang tot de matrijzen, de diepgang, de scheidingslijnen, het uitwerpen en de uniformiteit van de muur vereisen vroegtijdige aandacht. Legerings- en machinekeuze beperken ook welke procesvarianten geschikt zijn.
| Proces | Vaak overwogen | Ontwerppunten om te beoordelen |
|---|---|---|
| Zandgieten | Grote onderdelen, behuizingen, complexe holtes, een reeks ferro- en non-ferrolegeringen | Kernplaatsing, toegang tot de matrijs, sectieovergangen, bewerkingstoeslag, oppervlaktevereisten |
| Investeringsgieten | Gedetailleerde geometrie, relatief ingewikkelde kenmerken, gevormde componenten met beperkte toegang voor bewerking | Shell- en patroonbeperkingen, lokale dikte, geschiktheid van de legering, kritische afmetingen, afwerking |
| Spuitgieten | Herhaalbare non-ferro onderdelen met een geometrie die geschikt is voor een herbruikbare matrijs | Diepgang, scheidingslijn, uitwerpen, consistentie van de muur, toegang tot de matrijs, productievereisten |
Een vergelijking moet ook de bewerkingen omvatten die volgen op de matrijsfase. Een onderdeel dat meerdere precisieboringen, schroefdraadgaten of vlakke afdichtingsvlakken nodig heeft, kan een uitgebreide bewerking vereisen, ongeacht hoe goed de oorspronkelijke vorm is gevormd. Evalueer voor deze componenten de gietroute en het bewerkingsplan samen in plaats van ze als afzonderlijke beslissingen te behandelen.
Materiaalkeuze moet beginnen met de omgeving waarin het onderdeel zal werken. Belastingen, temperatuur, blootstelling aan corrosie, slijtage, vloeistofcontact, gewichtslimieten en verbindingsvereisten kunnen wijzen op verschillende legeringsfamilies. De keuze heeft ook invloed op het smeltgedrag, de compatibiliteit van de matrijs, het stollen, de bewerkbaarheid en de beschikbare afwerkingsbewerkingen.
Voor eenmetaal gietenproject is een materiaalnaam alleen geen volledige specificatie. Een tekening of technische opdracht moet de vereiste kwaliteit identificeren, indien bekend, en alle relevante prestatiecriteria beschrijven. Als er technisch meerdere kwaliteiten mogelijk zijn, vergelijk deze dan met de bedrijfsomstandigheden van het onderdeel, in plaats van alleen te selecteren op een breed label, zoals staal of aluminium.
| Materiële familie | Algemene kenmerken | Vragen die tijdens de selectie moeten worden afgehandeld |
|---|---|---|
| Aluminium legeringen | Vaak geselecteerd wanneer een lagere componentmassa en nuttige thermische geleidbaarheid belangrijk zijn | Welk cijfer is vereist? Welke belastingen, temperaturen, blootstelling aan corrosie en bewerkingskenmerken zijn van toepassing? |
| Roestvrij staal | Gebruikt waar corrosiebestendigheid en mechanische prestaties belangrijk zijn, afhankelijk van de kwaliteit en de omgeving | Welke media zullen contact opnemen met het onderdeel? Is de geselecteerde kwaliteit geschikt voor de gebruiksomgeving en verbindingsmethode? |
| Koolstofstaal | Verkrijgbaar in kwaliteiten die worden gebruikt voor een breed scala aan structurele en industriële componentvereisten | Welke sterkte of taaiheid is nodig? Is een warmtebehandeling of beschermende afwerking gespecificeerd? |
| Gelegeerd staal | Legeringselementen en warmtebehandeling kunnen specifieke eisen op het gebied van sterkte, hardbaarheid of slijtage ondersteunen | Welke kwaliteit en staat zijn vereist? Welke inspectie en nabehandeling zijn nodig? |
De eigenschappen van een legering garanderen op zichzelf niet dat een afgewerkt onderdeel aan alle vereisten zal voldoen. De gietroute, de geometrie van het onderdeel, het lokale stollingsgedrag, de warmtebehandeling, de bewerking en de inspectie hebben allemaal invloed op het uiteindelijke resultaat. Wanneer het onderdeel veiligheidsgerelateerde of drukbevattende taken heeft, specificeer dan de toepasselijke materiaalconditie en de acceptatiecriteria in plaats van te vertrouwen op een generieke legeringsbeschrijving.
Als de specificatie nog niet vastligt, geef de fabrikant dan voldoende context om geschikte opties te bespreken: bedrijfstemperatuur, type belasting, blootstelling aan vloeistoffen of chemicaliën, verwachte slijtage en interfaces met aangrenzende onderdelen. Een technische discussie kan zich dan richten op praktische afwegingen zonder het hoofddoel van het onderdeel uit het oog te verliezen.
Ontwerp voor maakbaarheid verbindt het CAD-model met de manier waarop de mal wordt gemaakt, gevuld, geopend en geïnspecteerd. Een visueel compact ontwerp kan zware secties, ontoegankelijke holtes of abrupte overgangen creëren die het stollen bemoeilijken. Door deze kenmerken te beoordelen voordat er gereedschap wordt ingezet, krijgt het team de kans de geometrie te herzien terwijl de wijzigingen praktisch blijven.
Grote verschillen in sectiedikte kunnen ertoe leiden dat gebieden met verschillende snelheden afkoelen. Zware verbindingen kunnen langer warm blijven dan aangrenzende muren, waardoor omstandigheden ontstaan die krimpgerelateerde defecten in de hand werken. Waar het ontwerp dit toelaat, dient u een redelijk consistente wanddikte aan te houden, overgangen te laten overvloeien en te overwegen onnodige massieve massa's uit te boren. De juiste geometrie hangt af van het proces, de legering en de afmetingen van de componenten, dus generieke numerieke regels mogen een tekeningspecifieke beoordeling niet vervangen.
Afgeronde overgangen kunnen de metaalstroom verbeteren en abrupte veranderingen in de doorsnede verminderen. Ze kunnen ook de spanningsconcentraties tijdens gebruik verminderen, afhankelijk van het belastingspad. Er moet een radius worden gekozen met functionele spelingen en bewerkingstoegang in gedachten; het mag de op elkaar aansluitende componenten niet hinderen of een ongewenst dik gebied creëren waar muren samenkomen.
Diepgang is een lichte tapsheid die ervoor zorgt dat een patroon of gietstuk loskomt uit de mal of matrijs. De benodigde hoeveelheid hangt af van het proces, de oppervlaktediepte, textuur, materiaal en gereedschapsopstelling. Permanente matrijzen vereisen ook een werkbare openingsrichting, uitwerpstrategie en locatie van de scheidingslijn. Voor interne doorgangen zijn mogelijk kernen nodig, en elke kern voegt ontwerp- en fabricageoverwegingen toe. Identificeer welke oppervlakken vrij moeten blijven van scheidingstekens of uitwerpsporen, zodat met deze vereisten rekening kan worden gehouden tijdens het gereedschapsontwerp.
Niet elk oppervlak heeft dezelfde dimensionale controle nodig. Markeer de boringen, montagevlakken, afdichtingsvlakken, schroefdraadvoorzieningen en interfaces die de pasvorm of functie bepalen. De bewerkingsruimte moet voldoende zijn voor de beoogde bewerking, terwijl een onnodig dikke verwijderingslaag moet worden vermeden die ondergrondse discontinuïteiten zou kunnen blootleggen. De tekening moet referentiepunten en geometrische relaties identificeren, zodat inspectie het onderdeel kan beoordelen op dezelfde manier waarop het wordt geassembleerd of gebruikt.
Deze controles staan centraalmetaal gietenontwerp omdat de geometrie meer invloed heeft dan alleen het uiterlijk van het gegoten onderdeel. Het heeft ook invloed op hoe betrouwbaar de mal vult, hoe het onderdeel stolt, of het zonder schade kan worden verwijderd en hoe gemakkelijk kritische afmetingen later kunnen worden voltooid.
Kwaliteitsplanning voor een metalen gietonderdeel moet worden gekoppeld aan de functie ervan en de defecten die er invloed op kunnen hebben. Een algemene visuele controle kan onregelmatigheden aan het oppervlak aan het licht brengen, maar kan niet de afwezigheid van interne discontinuïteiten bewijzen. Op dezelfde manier bevestigt een dimensionale inspectie de gemeten geometrie, en niet elk aspect van de materiaalintegriteit. Er moeten inspectiemethoden worden gekozen om gedefinieerde acceptatievragen te beantwoorden.
| Voorwaarde | Wat het kan aangeven | Waarom het onderdeelontwerp ertoe doet |
|---|---|---|
| Porositeit | Gasgerelateerde holtes of holtes die verband houden met vulling, schimmelomstandigheden of stolling | Kan belangrijk zijn in de buurt van drukgrenzen, dunne wanden, bewerkte oppervlakken of zwaarbelaste secties |
| Krimp | Holten of ongezonde gebieden waar de metaalcontractie tijdens het stollen niet voldoende werd gevoed | Dikke kruispunten en geïsoleerde warme gebieden vereisen mogelijk aandacht in het geometrie- en voedingsplan |
| Verkeerd of koud gesloten | Onvolledige vulling of onvoldoende aansluiting van metalen fronten | Lange dunne paden, smalle elementen en complexe stroompaden kunnen een grotere uitdaging zijn om te vullen |
| Insluitsels | Ongewenst niet-metaalachtig of ander vreemd materiaal in het gietstuk | Acceptatie is afhankelijk van locatie, grootte, specificatie en de servicevereisten van het onderdeel |
| Vervorming | Vormveranderingen tijdens afkoelen, loslaten, hanteren of daaropvolgende behandeling | Grote overspanningen, asymmetrie en ongelijkmatige sectieverdeling kunnen de dimensionale stabiliteit beïnvloeden |
Visueel onderzoek kan discontinuïteiten in het oppervlak, flitsen, schade en duidelijke afwerkingsproblemen identificeren. Dimensionale metingen controleren gedefinieerde maten en geometrische relaties ten opzichte van de tekening. Afhankelijk van het materiaal, de geometrie en het acceptatieplan kunnen andere methoden zoals radiografisch, ultrasoon of penetrantonderzoek worden overwogen. Geen enkele methode beantwoordt elke vraag; Bij de testselectie moet rekening worden gehouden met het type defect, de locatie, de toegang, het materiaal en het vereiste niveau van vertrouwen.
Voor componenten met druk-, structurele of veiligheidsgerelateerde taken moet u de toepasselijke norm, inspectieomvang en acceptatiecriteria bevestigen voordat de productie begint. Geef aan of de eis geldt voor het ruwe gietstuk, na warmtebehandeling, na machinale bewerking of voor het voltooide onderdeel. Dit vermijdt dubbelzinnigheid wanneer hetzelfde kenmerk in verschillende productiefasen wordt geëvalueerd.
De gegoten vorm is vaak eerder een startpunt dan een eindvoorwaarde. Gieten kan externe contouren en interne kenmerken vormen, terwijl machinale bewerking geselecteerde oppervlakken of gaten op de afmetingen brengt die nodig zijn voor montage en bediening. De juiste volgorde hangt af van welke oppervlakken nauwkeurig moeten zijn, hoe het onderdeel zich tijdens de bewerking zal bevinden en of warmtebehandeling of afwerking de afmetingen kan veranderen.
CNC-frezen, draaien, boren, kotteren en tappen kunnen worden gebruikt wanneer de tekening specifieke afmetingen, vlakheid, positie, schroefdraad of oppervlakteafwerking vereist. Het gietontwerp moet voldoende voorraad overlaten voor deze bewerkingen en gegevens opleveren die herhaaldelijk kunnen worden gelokaliseerd. Ga er niet van uit dat elk oppervlak moet worden bewerkt: onnodige bewerking kan de installatiecomplexiteit vergroten en kan materiaal verwijderen van gebieden die alleen een as-cast-afwerking nodig hebben.
Sommige legeringen of toepassingen vereisen een warmtebehandeling om een bepaalde materiaalconditie te bereiken. De juiste cyclus is afhankelijk van het type, de sectiegrootte, de vastgoeddoelstellingen en de toepasselijke technische vereisten. De behandeling kan ook de vervorming en de uiteindelijke afmetingen beïnvloeden, dus kritische bewerkingsfasen en inspectiepunten moeten dienovereenkomstig worden geordend.
Oppervlaktebehandeling kan worden gebruikt om blootstelling aan corrosie, uiterlijk, slijtage, netheid of andere functionele behoeften aan te pakken. De juiste methode is afhankelijk van de basislegering en de gebruiksomgeving. Specificeer de vereiste afwerking en de te behandelen gebieden, inclusief eventuele oppervlakken die moeten worden gemaskeerd of beschermd. Wanneer een coating een aangebrachte afmeting wijzigt, dient dat effect in het tolerantieplan te worden opgenomen.
Geïntegreerde productieplanning is vooral handig wanneer een onderdeel een combinatie van gieten, machinaal bewerken, warmtebehandeling, afwerking en maatinspectie nodig heeft. Een gecoördineerd plan maakt duidelijk wanneer elke vereiste van toepassing is en verkleint het risico op het ontdekken van een conflict nadat een operatie al is voltooid.
Een volledige instructie helpt een fabrikant het onderdeel te evalueren in plaats van te gissen naar het beoogde gebruik. Een 3D-model toont de vorm, maar identificeert mogelijk niet alle kritische afmetingen, materiaalcondities, inspectieregels of afwerkingseisen. Een tekening en ondersteunende opmerkingen moeten de kenmerken uitleggen die moeten worden gecontroleerd en essentiële vereisten onderscheiden van details die de prestaties niet beïnvloeden.
Wanneer u een productiebeoordeling aanvraagt voormetaal gietenOrganiseer de informatie in een compact technisch pakket:
Voordat een route definitief wordt gemaakt, moet u de aanvaardbaarheid van de scheidingslijn, de diepgang, de kernvereisten, de bewerkingsvoorraad, de inspectietoegang en de afmetingen die de assemblage bepalen, afstemmen. Als de tekening een tolerantie bevat die krapper is dan de functie vereist, kan het ontwerpteam beoordelen of deze kan worden versoepeld. Omgekeerd, als een kenmerk essentieel is voor afdichting of uitlijning, moet het belang ervan zichtbaar zijn op de tekening en in het inspectieplan.
Veranderbeheersing is ook van belang. Wanneer een tekeningrevisie een muur, gat, referentiepunt of materiaal verandert, kan het effect zich verder uitstrekken dan dat individuele kenmerk, tot gereedschappen, bewerkingsbevestigingen en inspectiemethoden. Door bestandsversies en goedkeuringsstatus duidelijk te houden, kunt u ervoor zorgen dat het productieplan het beoogde ontwerp volgt.
Toepassing is een nuttig startpunt omdat het verklaart waarom de geometrie en het materiaal ertoe doen. Twee onderdelen met vergelijkbare buitenafmetingen hebben mogelijk verschillende productieroutes nodig wanneer het ene de vloeistofdruk vasthoudt en het andere als een niet-kritische afdekking fungeert. Functie moet de prioriteiten voor materiaal, wandsecties, bewerking, testen en afwerking bepalen.
Behuizingen, kleplichamen, kappen en fittingen kunnen holtes, poorten, flensvlakken en schroefdraadverbindingen bevatten. Definieer drukgerelateerde eisen, afdichtingsoppervlakken, wandgebieden die na de bewerking gezond moeten blijven en de inspectie die nodig is voor het beoogde onderhoud. Naast het bewerkingsplan moet een gietroute worden overwogen, omdat de laatste poorten en afdichtingsinterfaces tijdens secundaire bewerkingen kunnen worden geproduceerd.
Machineframes, beugels, steunen en actuatorcomponenten kunnen prioriteit geven aan stijfheid, uitlijning, montageverhoudingen, trillingsgedrag of gewicht. De tekening moet de montagegegevens en interfaces met andere componenten duidelijk identificeren. Voor onderdelen met grote overspanningen of asymmetrische geometrie, bespreek de vervorming en hoe het onderdeel zal worden vastgehouden tijdens de bewerking en meting.
Deze toepassingen omvatten een breed scala aan bedrijfsomstandigheden. Sommige componenten zijn voornamelijk structureel; anderen ervaren hitte, cyclische belasting, corrosie of veeleisende afdichtingseisen. Het juiste proces kan niet alleen op basis van het branchelabel worden geselecteerd. Het moet de specifieke legering, geometrie, inspectiebehoeften, productiecontext en functionele acceptatiecriteria volgen.
Voor alle toepassingen is het sterkste uitgangspunt een duidelijke beschrijving van wat het onderdeel moet doen en welke kenmerken het succes bepalen. Die informatie maakt het mogelijk om procesbeperkingen te evalueren, ontwerpwijzigingen te identificeren die de moeite waard zijn om te bespreken, en het ruwe gietwerk te coördineren met alle daaropvolgende activiteiten.
Deze antwoorden behandelen algemene technische en inkoopvragen die zich voordoen bij het plannen van een op maat gemaakte gietcomponent.
Nee. Processen verschillen in de grootte en geometrie die ze kunnen accommoderen, de beschikbare legeringen, de geproduceerde oppervlakteconditie, gereedschapsvereisten en maatvoering. Vergelijk kandidaatroutes met de functionele kenmerken van de component en de geplande downstream-bewerkingen.
Bewerking kan nodig zijn voor nauwkeurige boringen, schroefdraden, platte vlakken, afdichtingsoppervlakken, passingen of positionele relaties die de geselecteerde gietroute niet direct aan de tekeningvereiste kan voldoen. Alleen de noodzakelijke gebieden voor bewerking mogen worden gespecificeerd.
In veel gevallen kunnen kernen of processpecifieke gereedschappen interne holtes en doorgangen vormen. De haalbaarheid hangt af van de vorm van de doorgang, de wanddikte, de toegang, de stabiliteit van de kern, de schoonmaakbehoeften en hoe het voltooide onderdeel kan worden geïnspecteerd. De passage moet tijdens de ontwerpfase worden beoordeeld.
Een actuele 2D-tekening, een bijpassend 3D-model, de gespecificeerde legerings- of bedrijfsvereisten, kritische toleranties, beoogde toepassing, afwerkingsbehoeften en inspectiecriteria bieden een nuttig startpakket. Productiecontext en revisiestatus helpen het productieplan te verduidelijken.
Identificeer het kenmerk of de toestand die moet worden gecontroleerd, de toepasselijke methode of norm, indien gespecificeerd, de productiefase en het acceptatiecriterium. Visuele controles, maatmetingen en inwendig onderzoek beantwoorden verschillende vragen en mogen niet als onderling uitwisselbaar worden beschouwd.
Bewerking, warmtebehandeling en oppervlakteafwerking kunnen de afmetingen, de toestand van het oppervlak, de volgorde en de toegang tot inspecties beïnvloeden. Door ze te plannen tijdens de eerste gietroute, worden conflicten vermeden, zoals onvoldoende bewerkingsruimte of een coating die het pasoppervlak verstoort.
Deel de tekening, materiaalvereisten, kritische afmetingen, bedrijfsomstandigheden en eventuele bewerkings- of afwerkingsbehoeften. Een projectbeoordeling kan zich dan richten op de geschiktheid van het proces, de maakbaarheid en de controles die nodig zijn voor het voltooide onderdeel.
Ontdek de mogelijkheden vanBesteProEnNeem contact met ons op om uw maatwerkcomponent te bespreken.
De definitieve processelectie moet gebaseerd zijn op de componenttekening, materiaalspecificatie, servicevoorwaarden en overeengekomen acceptatiecriteria.
-